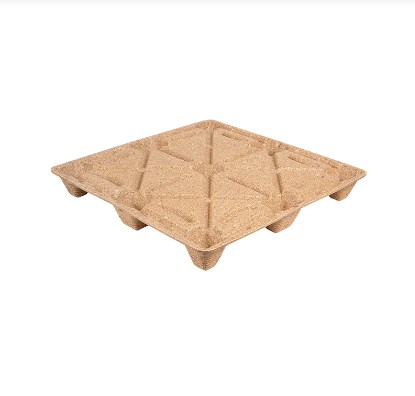
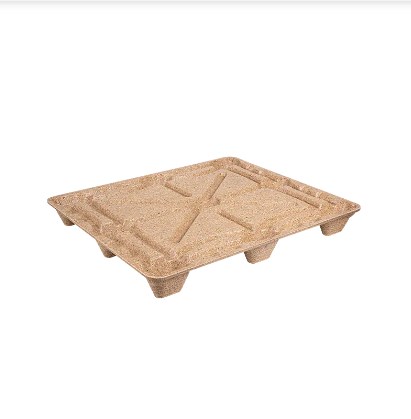
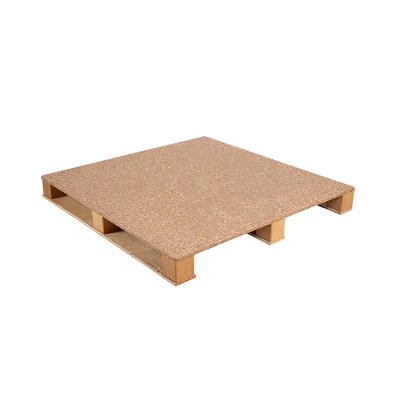
پالت های چوبی قالب گیری شده، همچنین به عنوان پالت چوب فشرده، پالت چوب فشرده یا پالت چوب فشرده ، از ترکیب ذرات یا الیاف چوب آماده شده با چسب و تشکیل مخلوط در داخل قالب گرم شده تحت فشار تولید می شوند.
بر خلاف پالتهای چوبی میخدار معمولی، عرشه پالت، دندههای نگهدارنده، پاها و هندسه ورودی چنگال میتوانند به عنوان یک ساختار یکپارچه تشکیل شوند. این رویکرد تولید، کاهش اجزای سست، کنترل هندسه پالت، ایجاد طرحهای تودرتو، و استفاده از خاک اره، برادههای چوب، الیاف چوب بازیافتی و سایر بقایای مناسب برای پردازش چوب را ممکن میسازد.
با این حال، برای خریداران و تولیدکنندگان پالت، شکلدهی موفقیتآمیز پالت چوبی قالبگیری شده به چیزی بیش از افزایش فشار پرس بستگی دارد. رطوبت مواد اولیه، توزیع ذرات، شیمی بایندر، دمای قالب، وزن بار، هندسه قالب، زمان پخت و خنکشدن همگی بر هم اثر میگذارند.
این راهنما ملاحظات مهندسی عمده مربوط به طراحی و ساخت پالت های چوبی قالب گیری شده برای کاربردهای لجستیک و صادرات را توضیح می دهد.

1. فرآیند تولید پالت چوبی قالبی و پارامترهای شکل دهی بحرانی
یک خط پالت قالب گیری معمولی از یک دنباله کنترل شده پیروی می کند:
آماده سازی مواد اولیه ← خرد کردن و غربال کردن ← خشک کردن و تهویه رطوبت ← اختلاط چسب ← توزین شارژ ← پر کردن قالب ← پرس داغ ← پخت ← قالب گیری ← خنک کننده → بازرسی
تهیه مواد خام
تراشههای چوب، خاک اره، تراشهها و چوب بازیافتی معمولاً باید قبل از قالبگیری به یک توزیع ذرات نسبتاً ثابت پردازش شوند.
قطعات بیش از حد بزرگ می توانند از پر شدن یکنواخت حفره جلوگیری کنند، در حالی که نسبت بیش از حد ریز ممکن است تقاضای چسب را افزایش داده و نفوذپذیری را در هنگام پرس گرم کاهش دهد.
کنترل رطوبت از اهمیت ویژه ای برخوردار است. در فرآیندهای چاپ شده چوب قالبگیری شده معمولاً از مواد کمتر از حدود 10 درصد رطوبت استفاده میشود، اگرچه برخی از سیستمهای چسباننده و مسیرهای تولید در سطوح مختلف عمل میکنند. بنابراین ارزش بهینه باید از طریق آزمایشات تعیین شود نه اینکه از خط تولید دیگری کپی شود.
ویندوز توسعه معمولی
مقادیر زیر باید به عنوان نقاط شروع توسعه فرآیند، نه مشخصات جهانی .
| وضعیت خوراک | شروع محدوده رطوبت | دمای قالب | فشار شکل دهی موثر | چرخه توسعه معمولی |
| خاک اره ریز / فیبر چوب | 5-10٪ | 150-200 درجه سانتیگراد | 2-5 مگاپاسکال | 2-6 دقیقه |
| مخلوط ذرات چوب بازیافتی | 6-10٪ | 160-210 درجه سانتیگراد | 2.5-5 مگاپاسکال | 3-8 دقیقه |
| دانه های درشت تر / رشته ها | وابسته به کلاسور | 150-220 درجه سانتیگراد | 2-5 مگاپاسکال | 3-10 دقیقه |
فرآیندهای چوبی قالبگیری شده تاریخی دمای قالبگیری را در اطراف گزارش میکنند 150-220 درجه سانتیگراد ، فشارهای تقریباً 20-80 کیلوگرم بر سانتی متر مربع ، و زمان قالب گیری از ثانیه تا چند دقیقه متغیر است. سایر سیستم های چوبی قالب گیری شده تقریباً استفاده می کنند 300-700 psi با چرخه های پرس تقریباً 2-10 دقیقه بسته به ضخامت، چگالی، رطوبت و شیمی چسب.
نکته مهم این است که گونه های چوبی به تنهایی نباید تنظیمات پرس را تعیین کنند . اندازه ذرات، چگالی ظاهری، چسب، ضخامت پالت، عمق دنده، طراحی قالب و توزیع بار اغلب به یک اندازه مهم هستند.
نظارت بر تولید توصیه شده
برای یک خط جدید، نقاط بازرسی QC مفید عبارتند از:
- رطوبت مواد اولیه: هر دسته ورودی و حداقل ساعتی در طول تولید
- دوز بایندر: هر دسته فرمولاسیون
- وزن شارژ: قطعات اولیه و چک های دوره ای در طول هر شیفت
- دمای قالب: به طور مداوم ثبت می شود
- فشار فشار و زمان ماندن: برای هر چرخه ای که ثبت داده های PLC در دسترس است، ثبت می شود
- ابعاد بحرانی: مقاله اول به علاوه نمونه برداری در فرآیند برنامه ریزی شده
- وزن پالت: نمونه برداری دوره ای SPC برای شناسایی تغییرات بار
- آزمایش بار مخرب: بر اساس برنامه تایید تولید تایید شده
بهینه سازی فرآیند باید از نتایج آزمایش ابعاد، چگالی، رطوبت و بار واقعی برای تعریف پنجره تولید قابل قبول استفاده کند.
2. طراحی قالب و ابزار برای پالتهای چوبی قالبگیری شده تودرتو
قالب خیلی بیشتر از ظاهر پالت تعیین می کند. کنترل می کند جریان مواد، سفتی ساختاری، کارایی تودرتو، دسترسی به چنگال، چگالی محلی، و قابلیت اطمینان قالبگیری .
عناصر مهم طراحی عبارتند از:
زوایای پیش نویس
دیواره های عمودی و پایه های پالت عمیق به کشش کافی برای آزادسازی تمیز از قالب نیاز دارند. یک طراحی اولیه ممکن است در اطراف شروع شود 1-3 درجه ، با پیش نویس اضافی در نظر گرفته شده برای ویژگی های تودرتوی عمیق تر یا سطوح مستعد چسبندگی.
دنده ها و تقویت
به جای اینکه کل پالت ضخیم تر شود، تقویت کننده باید در اطراف متمرکز شود:
- مناطق ورودی دوشاخه؛
- پای پالت؛
- انتقال عرشه؛
- مناطق با گشتاور خمشی بالا؛
- مسیرهای انتقال بار بین عرشه و تکیه گاه ها.
انتقال صاف و شعاع داخلی سخاوتمندانه به کاهش غلظت استرس و بهبود جریان مواد کمک می کند.
هندسه تودرتو
برای پالت های تودرتو، مهندسان باید بررسی کنند:
ارتفاع انباشته ارتفاع پالت
پالت هایی که خیلی محکم لانه می کنند ممکن است پس از ذخیره سازی به سختی جدا شوند، در حالی که فاصله زیاد باعث اتلاف حجم حمل و نقل می شود.
تهویه و جریان مواد
حفره های عمیق می توانند بخار را به دام بیندازند یا از رسیدن مواد به گوشه ها جلوگیری کنند. بنابراین، تخلیه قالب، توزیع خوراک، و محل بارگیری محلی باید قبل از نهایی شدن ابزار تولید ارزیابی شود.
فایل های مهندسی مفید معمولا عبارتند از:
- STEP
- IGES
- چتر جامد
- DXF برای پروفایل های دو بعدی و نقشه های بازرسی
قبل از ساخت یک قالب تولید کامل، تولید کنندگان می توانند استفاده کنند مدلهای هندسه پرینت سهبعدی، درجهای نمونه اولیه ماشینکاری شده یا ابزارهای توسعه آلومینیوم برای بررسی ابعاد پالت، فاصله چنگال، لانه سازی و تناسب بسته.
یک بررسی اولیه طراحی قالب باید بپرسد:
- آیا پالت می تواند بدون آسیب رساندن به دنده ها یا پاها آزاد شود؟
- آیا شارژ می تواند به هر حفره عمیقی برسد؟
- آیا مناطق بحرانی بدون مواد غیر ضروری به اندازه کافی ضخیم هستند؟
- آیا می توان مناطق فرسوده را با استفاده از درج جایگزین کرد؟
- آیا مناطق گرمایش متعادل هستند؟
- آیا دریچه ها و سطوح قالب را می توان به راحتی تمیز کرد؟
- آیا می توان ابعاد بحرانی را با استفاده از گیج های تکرارپذیر اندازه گیری کرد؟
3. مواد اولیه چوب، چسب ها و ملاحظات مطابقت ایالات متحده
هزینه مواد اولیه یکی از جذابیت های تولید پالت قالبی است زیرا ممکن است از فرآیندهای مناسب استفاده شود خاک اره، تراشه های چوب، ذرات چوب بازیافت شده و سایر بقایای تمیز فرآوری چوب .
با این حال، مواد اولیه بازیافتی باید کنترل شوند.
قطعات فلزی، پلاستیک ها، رنگ ها، پوست بیش از حد، خاک، یا زباله های آلوده به مواد شیمیایی می توانند در قالب گیری تداخل داشته باشند و ممکن است مشکلات انطباق یا کیفیت ایجاد کنند.
انتخاب کلاسور
خانوادههای بایندر رایج در کاربردهای چوب مهندسی شده شامل سیستمهای فنلی و بایندرهای مبتنی بر ایزوسیانات مانند MDI است.
| در نظر گرفتن کلاسور | بایندر از نوع فنولیک | کلاسور نوع MDI |
| مقاومت در برابر رطوبت | خوب | خیلی خوبه |
| پیوند ساختاری | خوب | بالا |
| شرایط درمان | وابسته به حرارت | بالاly formulation dependent |
| سهم فرمالدئید | باید ارزیابی شود | بدون فرمالدئید اضافه شده از خود ایزوسیانات |
| حساسیت پردازش | متوسط | به رطوبت و کنترل دقیق نیاز دارد |
| هزینه | اغلب رقابتی | اغلب بالاتر |
فرمول صحیح باید استحکام مکانیکی، مقاومت در برابر رطوبت، زمان پردازش، الزامات انتشار، قابلیت بازیافت و هزینه را متعادل کند.
TSCA عنوان VI و CARB
یک اشتباه رایج این است که می گوییم هر پالت چوبی قالب گیری شده به طور خودکار تحت تنظیم می شود TSCA عنوان VI .
EPA به طور خاص دسته بندی محصولات چوبی کامپوزیت از جمله را تنظیم می کند تخته سه لا چوب سخت، تخته فیبر با چگالی متوسط و تخته خرده چوب ، همراه با کالاهای نهایی قابل اجرا حاوی آن محصولات تحت نظارت. بنابراین، یک تولیدکننده پالت قالبگیری شده باید تعیین کند که آیا ساختار مواد خاص آن در تعاریف نظارتی قرار میگیرد یا نه به جای اینکه به طور خودکار ادعا کند که همه پالتهای قالبگیری شده نیاز به گواهینامه TSCA Title VI دارند.
برای پروژه های ایالات متحده، تیم های تدارکات و انطباق باید موارد زیر را بررسی کنند:
- طبقه بندی مواد اولیه؛
- شیمی چسب؛
- SDS تامین کننده و اسناد فنی؛
- الزامات فرمالدئید قابل اجرا؛
- مستندات محتوای بازیافتی؛
- الزامات منبع یابی FSC یا SFI که توسط خریدار مشخص شده است.
ISPM 15 و چوب پردازش شده
ISPM 15 در درجه اول به خطرات بهداشت گیاهی می پردازد مواد بسته بندی چوب خام در تجارت بین المللی استفاده می شود.
استاندارد IPPC بسته بندی چوبی ساخته شده از چوبی را که به گونه ای فرآوری شده است که به طور موثری از خطر آفت جلوگیری می کند، با تخته سه لا به عنوان نمونه معمولی حذف می کند.
این اصل چوب فرآوری شده میتواند یک مزیت مهم برای پالتهای قالبگیری شده یا چوب فشرده ساخته شده باشد. با این حال، صادرکنندگان باید طبقه بندی پالت خاص و الزامات کشور مقصد را به جای تکیه بر بیانیه بازاریابی تأیید کنند.
4. برش، تحمل ابعاد و تست عملکرد پالت
پس از قالبگیری و خنکسازی، پالتها ممکن است به برش لبه، حذف فلاش، سوراخکاری، علامتگذاری شناسایی، سنبادهزنی یا سایر عملیات تکمیلی نیاز داشته باشند.
برای تولید تکراری، پیرایش CNC میتواند موارد زیر را ارائه دهد:
- طول و عرض پالت؛
- دهانه های چنگال؛
- هندسه گوشه؛
- مکان یابی ویژگی ها؛
- برش های سفارشی
بهجای اعمال تلرانسهای ماشینکاری سخت غیر ضروری برای کل پالت، نقشه باید مشخص شود. ابعاد حساس به عملکرد .
به عنوان مثال، یک نقشه توسعه ممکن است تقریباً هدف قرار گیرد ± 1-2 میلی متر در ابعاد کنترل شده انتخاب شده و ± 2-3 میلی متر در ابعاد کلی بزرگتر ، اما تلورانس های واقعی باید توسط مطالعات قابلیت قالب و داده های تولید تایید شود.
اعتبار سنجی عملکرد پالت
آزمایشات مهم ممکن است شامل موارد زیر باشد:
- فشرده سازی استاتیک؛
- خم شدن عرشه؛
- هندلینگ پویا؛
- حمل و نقل لیفتراک بالابر;
- مقاومت در برابر ضربه یا سقوط؛
- ثبات انباشته شدن؛
- شبیه سازی قفسه بندی در جایی که پالت برای استفاده از قفسه در نظر گرفته شده است.
- تست های تهویه رطوبت
جریان ISO 8611-1:2025 روشهایی را برای ارزیابی پالتهای تخت جدید، از جمله آزمایش بار اسمی، آزمایش حداکثر بار کاری، و مقایسه دوام مشخص میکند. ISO 8611-2:2025 به الزامات عملکرد و انتخاب آزمون می پردازد.
برای برنامه های کاربردی ایالات متحده، ASTM D1185-98a (2025) روشهای تست استاتیکی، خمشی و دینامیکی را برای پالتهای تولید شده از موادی از جمله چوب جامد و کامپوزیتهای چوب ارائه میکند. ASTM همچنین آزمایش میدانی را برای تأیید عملکرد در محیط توزیع مورد نظر توصیه می کند.
برای مشتریان با استفاده از مشترک 48 × 40 در ردپای پالت ایالات متحده سازگاری نیز باید با لیفتراکها، جکهای پالت، نوار نقالهها، قفسهها، سیستمهای بستهبندی کششی و اتوماسیون انبار بررسی شود.
5. تولید پالت قالب گیری مقیاس: هزینه، توان عملیاتی و عیب یابی
یک نمونه اولیه موفق به طور خودکار یک خط تولید اقتصادی تولید نمی کند.
هنگام تغییر مقیاس از تولید آزمایشی به چندین شیفت، سازندگان باید موارد زیر را پیگیری کنند:
زمان چرخه، زمان کار، در دسترس بودن قالب، زمان تعویض، ظرفیت خشک کن، ظرفیت اختلاط چسب، کار، نرخ ضایعات و زمان خنک شدن.
یک مدل هزینه واحد ساده را می توان به صورت زیر نوشت:
هزینه واحد = مواد اولیه چوب انرژی بایندر نیروی کار تعمیر و نگهداری قالب قراضه استهلاک تجهیزات استهلاک
برای سرمایه گذاری در قالب:
هزینه قالب برای هر پالت = کل سرمایه گذاری در قالب ÷ تولید مادام العمر مورد انتظار
بنابراین یک مدل تولید باید شامل موارد زیر باشد:
| هزینه / Production Variable | ورودی |
| زمان چرخه فشار | دقیقه / چرخه |
| حفره در هر قالب | عدد |
| ساعات کار | ساعت در روز |
| OEE | % |
| روزهای کاری | روز/سال |
| تولید سالانه | پالت / سال |
| مصرف چوب | کیلوگرم / پالت |
| مصرف بایندر | کیلوگرم / پالت |
| برق / انرژی حرارتی | در هر پالت |
| نرخ قراضه | % |
| سرمایه گذاری در قالب | USD |
| عمر قالب مورد انتظار | چرخه ها |
این به خریداران اجازه می دهد تا مقرون به صرفه بودن یک پرس را با قالب های متعدد، پرس های متعدد یا سطوح بالاتر اتوماسیون مقایسه کنند.
عیوب قالب گیری رایج
| نقص | علت احتمالی | ابتدا بررسی کنید | اقدام اصلاحی |
| پر ناقص | شارژ ناکافی یا توزیع ضعیف | وزن شارژ | محل شارژ مجدد را متعادل کنید |
| حفره های سطحی | رطوبت یا ناهماهنگی بایندر | رطوبت و اختلاط | خشک کردن و مخلوط کردن صحیح |
| Warpage | گرمایش یا سرمایش ناهموار | نقشه دمای قالب | گرمایش و سرمایش را متعادل کنید |
| دنده های ضعیف | جریان مواد ضعیف | پر کردن حفره دنده | توزیع یا هندسه قالب را اصلاح کنید |
| لایه لایه شدن | درمان ناقص | چرخه و بایندر | شرایط درمان را تنظیم کنید |
| فلاش اضافی | شارژ بیش از حد یا سایش قالب | سطوح بستن | قالب شارژ یا خدمات را کاهش دهید |
داده های روند باید در صورت امکان استفاده شود. افزایش تدریجی وزن پالت، فلاش، تغییرات دما یا جابجایی ابعاد می تواند یک مشکل فرآیند را قبل از وقوع خرابی های عمده آشکار کند.
ساخت پالت چوبی قالبی سفارشی با Ronsun
موثرترین طراحی پالت قالب گیری شده با کاربرد لجستیک واقعی شروع می شود.
هنگام بحث در مورد یک پروژه پالت جدید با Ronsun Import & Export Co., Ltd. ، اطلاعات مفید شامل:
- طول، عرض و ارتفاع پالت مورد نیاز.
- الزامات بار استاتیک و دینامیکی؛
- ورودی لیفتراک و جک پالت؛
- شرایط نگهداری کف، پشته یا قفسه؛
- الزامات تودرتو؛
- مقاصد صادراتی؛
- حجم خرید سالانه؛
- الزامات محیطی یا محتوای بازیافتی؛
- تست مورد نیاز یا مستندات انطباق
Ronsun میتواند با خریداران برای ارزیابی مشخصات پالت، ساختار پالت قالبگیری شده، گزینههای مواد، نیازهای نمونه و نیازهای پروژه سفارشی کار کند.
برای تامین منابع پالت چوبی قالبگیری شده سفارشی یا ارزیابی فنی، تماس بگیرید Ronsun Import & Export Co., Ltd. از طریق ronsun-ecopallet.com با نقشه پالت، بار هدف، کاربرد و حجم خرید مورد انتظار شما.
سوالات متداول
معمولاً چه فشار، دما و زمان چرخهای برای پالتهای چوبی قالبگیری شده استفاده میشود؟
فرآیندهای چاپ شده چوب قالبی طیف گسترده ای را پوشش می دهند، اما تقریباً 150-220 درجه سانتیگراد, 2–5 MPa, and several minutes per cycle می تواند به عنوان یک مرجع توسعه اولیه استفاده شود. پارامترهای نهایی باید برای ماده اولیه، چسب، ضخامت و قالب خاص تایید شوند.
قالب پالت چوبی قالب گیری تودرتو چگونه باید طراحی شود؟
قالب باید زاویه کشش، پایه های مخروطی، فاصله لانه، دنده های تقویت کننده، هندسه ورودی چنگال، جریان مواد، هواگیری، یکنواختی گرمایش و قالب گیری را در نظر بگیرد.
کدام چسب برای کاربردهای پالت قالبگیری شده در ایالات متحده بهترین است؟
بهترین کلاسور واحد وجود ندارد. سیستمهای مبتنی بر MDI میتوانند اتصال قوی مقاوم در برابر رطوبت ایجاد کنند، در حالی که سیستمهای فنلی برای چوبهای مهندسی شده بادوام به خوبی تثبیت شدهاند. انتخاب باید عملکرد، شرایط فرآیند، انتشار، هزینه و قابلیت اعمال نظارتی را در نظر بگیرد.
چه استانداردهایی برای آزمایش ظرفیت بار پالت قالب گیری شده استفاده می شود؟
مراجع متداول شامل ISO 8611-1:2025، ISO 8611-2:2025، و ASTM D1185-98a(2025) . توالی تست مناسب به محیط نگهداری و نگهداری مورد نظر بستگی دارد.
ROI پالت قالب گیری شده چگونه محاسبه می شود؟
ابتدا تولید سالانه را تخمین بزنید، سپس مواد اولیه، بایندر، نیروی کار، انرژی، تعمیر و نگهداری، ضایعات، استهلاک تجهیزات و استهلاک قالب را در هر پالت محاسبه کنید. هزینه واحد حاصل را با خرید پالت فعلی و هزینه لجستیک مقایسه کنید.
رایج ترین عیوب پالت قالب گیری شده چیست؟
مشکلات معمولی عبارتند از پر شدن ناقص حفره، حفره های سطحی، فلاش بیش از حد، دنده های ضعیف، لایه لایه شدن، چسبندگی و تاب برداشتن. عیب یابی باید با وزن شارژ، رطوبت، دوز بایندر، دمای قالب، تاریخچه فشار و شرایط خنک کاری شروع شود.