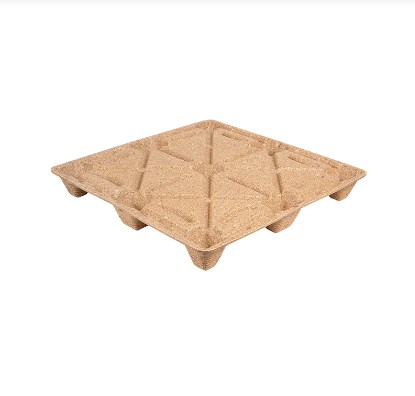
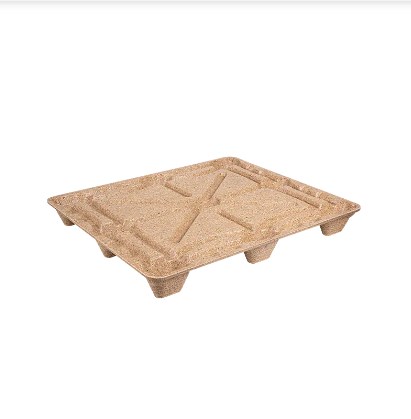
کاهش وزن پالت می تواند مصرف مواد را کاهش دهد، حمل و نقل را ساده می کند و مقدار جرم بسته بندی حمل شده با هر محموله را کاهش می دهد. اما برای پالتهای چوبی قالبگیری شده، سبک وزن صرفاً استفاده از فیبر کمتر نیست. مواد را از محل اشتباه خارج کنید، و نتیجه ممکن است انحراف بیش از حد عرشه، پاهای ضعیف، آسیبدیدگی قسمتهای ورودی چنگال یا کاهش عملکرد انباشتگی باشد.
بنابراین چالش مهندسی دقیقتر است: تولیدکنندگان باید جرم غیرضروری را حذف کنند و در عین حال مواد و حمایت ساختاری مورد نیاز در مناطق پر استرس را حفظ کنند. هندسه قالب، توزیع چگالی، آمادهسازی ذرات چوب، دوز چسبنده، وزن بار و پارامترهای پرس داغ، همگی به تعادل نهایی استحکام به وزن کمک میکنند.
اصل اصلی: هدف تولید سبک ترین پالت ممکن نیست. این برای تولید سبک ترین پالت است که به طور مداوم الزامات عملکرد برنامه لجستیک مورد نظر خود را برآورده می کند.
وزن پالت یک هدف مهندسی است، نه فقط یک هدف صرفه جویی در مواد
هر کیلوگرم اضافه شده به پالت عواقبی دارد. وزن بیشتر معمولاً به معنای فیبر و چسب چوب بیشتر، هزینه مواد اضافی و جرم بسته بندی بیشتر است که در زنجیره تامین حرکت می کند. برای محمولههایی که به محدودیتهای بار کامیون یا کانتینری نزدیک میشوند، وزن پالت نیز میتواند مقدار محموله قابل فروش را کاهش دهد.
افراط مخالف یک مشکل متفاوت ایجاد می کند. پالتی که به شدت سبک شده است ممکن است همچنان قابل قبول به نظر برسد در حالی که خمش بیش از حد تحت بار، ضعف موضعی در اطراف پاها یا مقاومت ناکافی در برابر حمل مکرر لیفتراک را نشان می دهد.
به همین دلیل است که توسعه پالت قالبگیری شده به طور فزایندهای روی آن تمرکز میکند راندمان قدرت به وزن به جای وزن به تنهایی سازندگان عملکرد ساختاری مورد نیاز برای برنامه را تعیین می کنند و سپس برای بهینه سازی استفاده از مواد به عقب کار می کنند.

خیلی سنگین مصرف مواد بالاتر جرم حمل و نقل بالاتر تراکم بالقوه غیر ضروری
بهینه سازی کنید
خیلی سبک ریسک انحراف بیشتر ساختارهای محلی ضعیف کاهش دوام حمل و نقل
طراحی صحیح همچنین به نحوه پشتیبانی از پالت بستگی دارد. یک پالت که کاملاً روی زمین قرار می گیرد، تنش های متفاوتی را نسبت به یک پالت که روی تیرهای قفسه انبار قرار می گیرد یا بارها توسط لیفتراک حمل می شود، تجربه می کند. به همین دلیل، کاهش وزن باید همیشه با توجه به شرایط بارگذاری و جابجایی تعریف شده ارزیابی شود.
هندسه قالب تعیین می کند که در واقع کجا مواد مورد نیاز است
یکی از ویژگی های مهم ساخت پالت چوبی قالبی این است که پالت را می توان به عنوان یک ساختار سه بعدی یکپارچه تشکیل داد. مهندسان به جای تکیه بر تختهها و بلوکهای یکنواخت، میتوانند دندهها، پاها، انتقالهای منحنی و نواحی ورودی چنگال تقویتشده را مستقیماً در قالب ایجاد کنند.
این امر امکان قرار دادن مواد بیشتری را در جایی که تقاضای سازه زیاد است و مواد غیر ضروری را در جاهایی که تنش کمتر است کاهش می دهد.
| منطقه پالت | تقاضای مکانیکی اولیه | استراتژی معمولی کنترل وزن |
| مرکز عرشه | خم شدن و توزیع بار محموله | برای افزایش سفتی بدون افزایش یکنواخت ضخامت، از دنده ها یا خطوط استفاده کنید |
| پا | فشرده سازی، انباشته شدن و تاثیر موضعی | مواد و تراکم محلی کافی را حفظ کنید |
| مناطق ورودی چنگال | برخورد و ضربه مکرر | هندسه اطراف مناطق تماس را تقویت کنید |
| گوشه ها | مدیریت تاثیر و استرس موضعی | ضخامت کنترل شده و انتقال صاف را حفظ کنید |
| سطوح کم تنش | تقاضای ساختاری محدود | حجم غیر ضروری را در جایی که آزمایش تایید می کند که ایمن است حذف کنید |
دنده ها می توانند سفتی را بدون افزودن ضخامت تمام عرشه اضافه کنند
افزایش ضخامت کل عرشه پالت یک راه ساده برای افزودن مواد است، اما به ندرت کارآمدترین راه برای افزایش سفتی است. دنده هایی که به درستی قرار گرفته اند می توانند عمق بخش سازه را افزایش دهند و مقاومت در برابر خمش را بهبود بخشند و در عین حال مواد را در طول مسیرهای بار مهم متمرکز کنند.
همین اصل به طور گسترده در قطعات صنعتی قالبگیری شده استفاده میشود: هندسه بخشی از کار ساختاری را انجام میدهد تا مواد مجبور نباشند همه آن را تنها از طریق جرم انجام دهند.
پاها و مناطق انتقالی را نمی توان بی رویه روشن کرد
پای پالت بارهای متمرکز را حمل می کند و آن بارها را به عرشه منتقل می کند. بنابراین نواحی اتصال پاها، دنده ها و عرشه اصلی می توانند تنش های موضعی بالایی را تجربه کنند.
اگر سبک وزن تغییرات ضخامت ناگهانی یا مواد ناکافی در اطراف این انتقال ایجاد کند، ممکن است پالت مناطق ضعیف ایجاد کند حتی اگر چگالی متوسط آن قابل قبول باقی بماند. انتقال های گرد، شعاع های کافی و تقویت موضعی کنترل شده می تواند به توزیع موثرتر استرس کمک کند.
درس طراحی: حذف 500 گرم از یک منطقه عرشه کم استرس ممکن است تأثیر بسیار کمی بر عملکرد داشته باشد. برداشتن همان مقدار از انتقال حیاتی پا یا دنده می تواند نتیجه ساختاری بسیار بزرگتری داشته باشد.
کنترل تراکم به اندازه هندسه پالت مهم است
وزن پالت ارتباط نزدیکی با حجم قالب گیری و چگالی مواد دارد. حتی زمانی که دو پالت از یک قالب می آیند، تغییر در وزن بار، رطوبت، بسته بندی ذرات یا رفتار فشار دادن می تواند وزن های نهایی متفاوتی ایجاد کند.
چگالی بالاتر اغلب تماس ذرات را بهبود می بخشد و می تواند سفتی ساختار را افزایش دهد، اما به حداکثر رساندن چگالی به طور خودکار مطلوب نیست. چگالی بیش از حد مصرف مواد خام و جرم پالت را افزایش می دهد و ممکن است پس از دستیابی به عملکرد مورد نیاز، ارزش اضافی کمی ایجاد کند.
در انتهای دیگر محدوده، چگالی ناکافی می تواند منجر به تخلخل بیش از حد، اتصال موضعی ضعیف، انحراف بیشتر و کاهش مقاومت در برابر ضربه شود.
اصل بهینه سازی وزن کمترین چگالی پایدار را که مکرراً عملکرد ساختاری مورد نیاز پالت را برآورده می کند، هدف قرار دهید.
چگالی متوسط کل داستان را بیان نمی کند
دو پالت می توانند دقیقاً وزن نهایی مشابهی داشته باشند اما عملکرد متفاوتی دارند زیرا مواد آنها به طور متفاوتی توزیع می شود.
دو پالت با جرم مساوی را در نظر بگیرید. در اول، مواد کافی در اطراف پاها، دنده ها و سایر سازه های باربر متمرکز می شود. در مرحله دوم، مواد اضافی در مناطق کم استرس باقی می ماند در حالی که پاها نسبتاً کم پر هستند. ترازوها عدد یکسانی را نشان می دهند، اما کارایی ساختاری آنها متفاوت است.
به همین دلیل، تولیدکنندگان باید هر دو را کنترل کنند چگالی کلی و توزیع چگالی محلی . شارژ مداوم قالب، جریان ذرات و فشار دادن برای دستیابی به این تعادل ضروری است.
اندازه ذرات بر نحوه استفاده کارآمد از مواد تأثیر می گذارد
بقایای چوب بازیافتی مورد استفاده برای پالت های قالب گیری شده می تواند حاوی ذرات با اندازه ها و اشکال مختلف باشد. این توزیع بر میزان آسانی پر شدن مواد قالب، چگالی چگالی ذرات و میزان چسب مورد نیاز برای ایجاد یک ساختار پایدار تأثیر می گذارد.
ذرات بزرگ می توانند قسمت های نازک را برای پر کردن سخت کنند
ذرات بزرگ ممکن است به راحتی در دنده های باریک، گوشه ها یا اجزای قالب گیری عمیق پخش نشوند. پر کردن ضعیف می تواند فضاهای خالی یا مناطق با چگالی کم ایجاد کند، که باعث می شود تولیدکنندگان با افزایش وزن کلی شارژ، جبران کنند. بدون اینکه لزوماً مشکل واقعی را حل کند، جرم اضافه می کند.
جریمه های بیش از حد می تواند تقاضای بایندر را افزایش دهد
ذرات بسیار ریز نسبت به جرمشان سطح بالایی دارند. هنگامی که نسبت جریمه ها به طور قابل توجهی افزایش می یابد، تقاضای چسب و رفتار پردازش ممکن است تغییر کند. بنابراین، فرمول طراحی شده برای توزیع یک ذره ممکن است در صورتی که ماده اولیه به سمت مواد بسیار ریزتر حرکت کند، کارایی کمتری دارد.
| وضعیت خوراک | اثر ساخت احتمالی | عواقب احتمالی وزن |
| ذرات بزرگ بیش از حد | پر کردن ضعیف در مناطق دقیق | هزینه اضافی ممکن است برای جبران استفاده شود |
| جریمه های بیش از حد | مساحت سطح بالاتر و تقاضای چسب مختلف | افزایش احتمالی رزین یا چگالی |
| مخلوط ذرات بسیار متغیر | تغییر چگالی ظاهری بین دسته ها | وزن پالت تمام شده پایدارتر می شود |
| توزیع ذرات کنترل شده | پر شدن و تراکم قابل پیش بینی تر | شارژ پایدارتر و وزن نهایی |
بنابراین هدف شناسایی یک اندازه ذره جهانی برای هر پالت قالب گیری نیست. تولید کنندگان توزیع اندازه ذرات را ایجاد می کنند که با هندسه قالب خاص، سیستم چسباننده، شرایط پرس و عملکرد پالت مورد نیاز کار می کند.
بهینه سازی بایندر می تواند جرم را کاهش دهد - اما خیلی کم باعث صرفه جویی کاذب می شود
چسب همچنین به جرم و هزینه کل پالت کمک می کند. کاهش دوز بایندر ممکن است یک استراتژی سبک وزن به نظر برسد، اما رابطه بین محتوای بایندر و عملکرد خطی نیست.
اگر سطوح بایندر کمتر از محدوده پردازش معتبر باشد، تولیدکنندگان ممکن است شاهد کاهش پیوند داخلی، حساسیت بیشتر به رطوبت، عملکرد ضربه ضعیفتر یا افزایش نرخ ضایعات باشند. هر گونه صرفه جویی در مواد کوچک می تواند به سرعت ناپدید شود اگر پالت های بیشتری بازرسی نشوند یا عملکرد ضعیفی داشته باشند.
توزیع بهتر می تواند با ارزش تر از چسب بیشتر باشد
یک چالش رایج فرآیند توزیع ناهموار بایندر است. برخی از نواحی مخلوط فیبر ممکن است غنی از رزین شوند در حالی که برخی دیگر چسب ناکافی دریافت می کنند. افزایش دوز کل بایندر ممکن است تا حدی مشکل را پنهان کند، اما عدم یکنواختی اساسی را حل نمی کند.
رطوبت الیاف سازگارتر، توزیع ذرات کنترل شده، ویسکوزیته چسب پایدار و اختلاط موثر می تواند به سازندگان اجازه دهد بدون استفاده از رزین بیش از حد به عنوان حاشیه ایمنی، به اتصال قابل اعتماد دست یابند.
بهره وری مواد تنها از کاهش مشخصات حاصل نمی شود. بهبود سازگاری فرآیند میتواند نیاز به فیبر و چسب اضافی را که قبلاً برای جبران تغییرات تولید اضافه شدهاند، کاهش دهد.
کنترل وزن شارژ از اضافه وزن و ضعیف شدن پالت ها جلوگیری می کند
قبل از پرس گرم، مقدار اندازه گیری شده الیاف آماده شده و چسب وارد قالب می شود. این معمولاً به عنوان شارژ نامیده می شود. قوام این شارژ تأثیر مستقیمی بر وزن پالت نهایی دارد.
شارژ بیش از حد می تواند یک پالت اضافه وزن ایجاد کند، مصرف مواد را افزایش دهد و به فلاش در اطراف مناطق جداسازی قالب کمک کند. شارژ ناکافی می تواند پر شدن ناقص، دنده های نازک، پاهای ضعیف یا مناطق کم تراکم ایجاد کند.
آماده سازی مواد اولیه → مخلوط کردن بایندر → شارژ اندازه گیری شده → پرس داغ → وزن پالت تمام شده
دوز بر اساس وزن به ویژه زمانی مفید است که فیبر بازیافتی درگیر باشد زیرا چگالی ظاهری می تواند بین دسته های مواد تغییر کند. اگر اندازه ذرات، رطوبت یا تراکم تغییر کند، حجم قیف که دیروز حاوی جرم معینی بود، ممکن است امروز دارای جرم متفاوتی باشد.
وزن پالت تمام شده نیز یک سیگنال تولید است
تولیدکنندگان می توانند از وزن نهایی بیشتر از مشخصات محصول استفاده کنند. می تواند به عنوان یک شاخص کنترل فرآیند اولیه عمل کند.
اگر پالتهای یک قالب به تدریج سنگینتر شوند، علت ممکن است شامل افزایش وزن بار، تغییر رطوبت، چگالی ظاهری مختلف مواد اولیه یا افزودن بایندر بالاتر باشد. اگر تغییر وزن به طور ناگهانی افزایش یابد، می تواند نشان دهد که آماده سازی مواد بالادست پایدارتر شده است.
| روند وزن | منطقه احتمالی برای بررسی |
| میانگین وزن به تدریج افزایش می یابد | تنظیمات شارژ، رطوبت، دوز بایندر یا چگالی مواد اولیه |
| میانگین وزن به تدریج کاهش می یابد | شارژ کم، تغییرات جریان مواد یا کالیبراسیون دوز |
| افزایش تغییرات وزن | قوام مواد اولیه، تغییرات رطوبت یا ناپایداری دوز |
| وزن صحیح اما نتایج تست ضعیف تر | توزیع چگالی، شرایط پیوند یا فشار به جای جرم کل |
پرس داغ تعیین می کند که آیا مواد کمتری هنوز می تواند قابل اطمینان عمل کند یا خیر
طراحی سبک وزن به فرآیند قالب گیری پایدار بستگی دارد. اگر فشار، دما یا زمان پخت فراتر از پنجره تولید معتبر تغییر کند، حتی یک پالت خوب طراحی شده با مواد به دقت آماده شده می تواند عملکرد خود را از دست بدهد.
فشار
تثبیت، تماس ذرات و چگالی ساختاری نهایی را کنترل می کند. فشار ناکافی ممکن است مناطق ضعیف را ترک کند.
دما
بر پخت بایندر، رفتار الیاف چوب و حرکت رطوبت در طول چرخه قالبگیری تأثیر میگذارد.
زمان اقامت
زمان برای تثبیت و درمان چسب فراهم می کند. زمان ناکافی می تواند پیوند داخلی را ناقص کند.
رطوبت
با انتقال حرارت، پلاستیک سازی فیبر و تولید بخار در حین پرس تعامل دارد.
این رابطه توضیح میدهد که چرا کاهش مواد معمولاً باید به دنبال تثبیت فرآیند باشد تا قبل از آن. اگر سازنده وزن شارژ را قبل از کنترل رطوبت، دما و دوز کاهش دهد، تغییرات طبیعی تولید ممکن است برخی از پالت ها را به زیر آستانه عملکرد مورد نیاز برساند.
یک رویکرد قابل اطمینان تر ایجاد یک خط پایه پایدار، کاهش وزن در مراحل کنترل شده، آزمایش پالت حاصل و شناسایی نقطه ای است که در آن کاهش بیشتر مواد شروع به به خطر انداختن سفتی، دوام یا عملکرد جابجایی می کند.
چگونه سازندگان تأیید می کنند که یک پالت سبک تر هنوز به اندازه کافی قوی است
طرح سبک تر نباید تنها بر اساس ظاهر یا صرفه جویی در وزن محاسبه شده تایید شود. عملکرد باید بر روی پالت تمام شده تحت شرایط بارگیری که نماینده برنامه مورد نظر است تأیید شود.
ISO 8611-1:2025 روشهای آزمایشی را برای ارزیابی پالتهای مسطح جدید ارائه میکند و آن روشها را حول آزمایش بار اسمی، آزمایش حداکثر بار کاری و مقایسه دوام گروهبندی میکند. ISO 8611-2:2025 الزامات عملکردی را برای تعیین بارهای اسمی و انتخاب آزمایشها برای محیطهای جابجایی مختلف بیان میکند.
استانداردها همچنین یک اصل مهندسی مهم را تقویت می کنند: آزمایش بار آزمایشگاهی ارزش اعتبار یک طرح پالت خاص را در محیط عملیاتی واقعی آن حذف نمی کند.
ابعاد اندازه کلی، هندسه پا، دهانه های چنگال و ویژگی های مهم قالب گیری را بررسی کنید.
وزن تمام شده تأیید کنید که تولید در محدوده تولید تعریف شده باقی می ماند.
خم شدن و انحراف نحوه رفتار پالت تحت شرایط پشتیبانی و محموله مربوطه را ارزیابی کنید.
فشرده سازی انتقال بار از طریق عرشه ها، پاها و سازه های انباشته را بررسی کنید.
هندلینگ پویا ورود مکرر لیفتراک، حرکت و تنش های عملی حمل و نقل را ارزیابی کنید.
ماندگاری تعیین کنید که آیا حمل و نقل مکرر عملکرد پالت را در طول زمان تغییر می دهد یا خیر.
هر تغییر کاهش وزن دارای یک متغیر عملکرد است که باید دوباره بررسی شود
| تغییر بهینه سازی | چه چیزی باید دوباره تایید شود؟ |
| ضخامت عرشه را کاهش دهید | سفتی خمشی و انحراف |
| وزن کل شارژ را کاهش دهید | عملکرد کلی بار و پر کردن قالب |
| تغییر هندسه دنده | تنش های محلی و سختی عرشه |
| دوز بایندر را کاهش دهید | اتصال داخلی و عملکرد رطوبت |
| چگالی متوسط را کاهش دهید | دوام ضربه، فشرده سازی و حمل و نقل |
| تغییر توزیع ذرات | قوام پر کردن، قدرت و تنوع تولید |
همچنین به همین دلیل است که رتبه بندی بار پالت نباید بدون زمینه تفسیر شود. بارگذاری استاتیک، جابجایی دینامیک و شرایط پشتیبانی شده یا قفسهای میتوانند تقاضاهای بسیار متفاوتی را بر روی یک پالت تحمیل کنند.
وزن کمتر پالت می تواند هزینه های فراتر از مواد خام را کاهش دهد
هنگامی که استحکام لازم حفظ شد، وزن پالت کمتر می تواند مزایایی فراتر از صرفه جویی در الیاف چوب داشته باشد.
محموله های بیشتر ممکن است در حمل و نقل با وزن محدود موجود باشد
یک محموله گویا را با استفاده از 1000 پالت در نظر بگیرید. اگر بهینه سازی مهندسی هر پالت را 2 کیلوگرم بدون تغییر عملکرد مورد نیاز آن کاهش دهد، محموله 2000 کیلوگرم وزن کمتری از پالت را حمل می کند.
این به طور خودکار باعث صرفه جویی در حمل و نقل نمی شود. اگر کامیون یا کانتینر مدتها قبل از محدودیت بار به حد مجاز حجم خود برسد، ممکن است مزیت آن محدود شود. اما در محمولههای محدود وزن، وزن کمتر پالت میتواند ظرفیت بیشتری را برای محمولههای تجاری باقی بگذارد.
جرم کمتر می تواند کار با پالت خالی را ساده کند
وزن همچنین بر حرکات قبل و بعد از حمل بار توسط پالت تأثیر می گذارد. عملیات لجستیکی بزرگ ممکن است هزاران پالت خالی بین خطوط تولید، انبارها و مناطق استقرار را مدیریت کند. کاهش جرم غیر ضروری می تواند کارایی حمل مواد را در صورت تکرار در حجم های بزرگ پالت بهبود بخشد.
بهره وری مواد از یک محصول با منابع کارآمدتر پشتیبانی می کند
استفاده از فیبر و بایندر کمتر برای همان عملکرد لجستیک مورد نیاز نیز می تواند کارایی مواد را بهبود بخشد. با این حال، این مزیت تنها در صورتی وجود دارد که پالت فندکی عملکرد مورد نظر خود را حفظ کند و آسیب یا تعویض زودرس را افزایش ندهد.
محاسبه صرفه جویی در وزن
2 کیلوگرم کاهش وزن در هر پالت
1000 پالت ها ارسال شد
2000 کیلوگرم جرم بسته بندی کمتری جابجا شد
این مثال فقط اثر وزن پارگی پالت را نشان می دهد. صرفه جویی واقعی در حمل و نقل به محدودیت های بار، حجم حمل و نقل، ابعاد پالت و پیکربندی حمل و نقل بستگی دارد.
هدف سبک ترین پالت نیست - کارآمدترین پالت است
بهینهسازی وزن در تولید پالت چوبی قالبگیری شده در نهایت تمرینی برای کارایی ساختاری است. تولیدکنندگان نمی توانند به سادگی با حذف فیبر یا کاهش دوز بایندر در کل محصول به وزن سبک قابل اعتمادی دست یابند.
در عوض، طرح های موفق هماهنگ می شوند هندسه قالب، قرارگیری دنده، چگالی موضعی، توزیع ذرات، کنترل چسب، وزن شارژ و شرایط پرس داغ . مواد در اطراف مناطق بحرانی باربر حفظ می شوند و تنها در جایی کاهش می یابند که تجزیه و تحلیل مهندسی و آزمایش نشان می دهد که غیر ضروری است.
نتیجه را نباید تنها با وزن پالت قضاوت کرد. یک پالت واقعا کارآمد از حداقل مقدار عملی مواد استفاده می کند و در عین حال پایداری ابعادی، عملکرد بار و دوام مورد نیاز سیستم لجستیک را فراهم می کند.
ارزیابی وزن پالت چوبی قالب گیری شده و الزامات بار؟
Ronsun Import & Export Co., Ltd. راه حل های پالت چوبی قالب گیری شده را برای لجستیک صنعتی، انبارداری و حمل و نقل بین المللی عرضه می کند. مشخصات پالت را می توان با توجه به ابعاد، وزن محموله، روش های جابجایی، شرایط نگهداری و الزامات کاربرد ارزیابی کرد.
سوالات متداول
آیا پالت چوبی سبک تر به طور خودکار استحکام کمتری دارد؟
خیر. عملکرد پالت به هندسه ساختاری، چگالی محلی، توزیع الیاف، عملکرد چسب و شرایط ساخت بستگی دارد. یک پالت سبکتر با دندههای کارآمد و نواحی باربر تقویتشده مناسب میتواند عملکرد متفاوتی نسبت به طراحی سنگینتری داشته باشد که از مواد با کارایی کمتری استفاده میکند.
چه چیزی وزن پالت چوبی قالب گیری شده را تعیین می کند؟
عوامل مهم شامل ابعاد و هندسه پالت، چگالی قالب، وزن بار فیبر، میزان رطوبت، دوز بایندر و توزیع مواد در سراسر قالب است.
آیا تولیدکنندگان می توانند به سادگی مقدار الیاف چوب را برای ساخت فندک پالت کاهش دهند؟
کاهش فیبر بدون طراحی مجدد و آزمایش می تواند باعث پر شدن ناقص، مناطق با چگالی کم، انحراف بیش از حد یا پاها و دنده های ضعیف شود. کاهش وزن باید در مراحل کنترل شده و به دنبال آن اعتبارسنجی ابعادی و عملکردی انجام شود.
چگونه دنده ها به کاهش وزن پالت قالبی کمک می کنند؟
دنده ها عمق و سختی سازه را در مناطق انتخاب شده افزایش می دهند و به سازندگان اجازه می دهند مسیرهای بار مهم را بدون ضخیم تر کردن کل عرشه پالت تقویت کنند.
چرا دو پالت چوبی با وزن یکسان می توانند استحکام متفاوتی داشته باشند؟
جرم کل محل قرارگیری مواد را نشان نمی دهد. تفاوت در چگالی محلی، هندسه دنده، توزیع بایندر، بسته بندی ذرات و شرایط پرس می تواند عملکرد ساختاری متفاوتی را در همان وزن نهایی ایجاد کند.
خریداران چگونه باید وزن پالت و ظرفیت بار را مقایسه کنند؟
خریداران باید به جای مقایسه فقط جرم پالت با یک عدد بار سرفصل، شرایط بار بیان شده، روش پشتیبانی پالت، انحراف، محیط حمل و دوام را در نظر بگیرند. شرایط استاتیک، دینامیک و قفسه بندی می تواند خواسته های بسیار متفاوتی را برای پالت ایجاد کند.